 当前位置:
耐用自动拉钉机_钣金多品种小批量
钣金这行大多是多品种小批量交期卡得死:机柜门板安装板铝单板设备外壳一茬接一茬上线,钉螺母规格杂点位散。这种厂子能不能上自动拉钉机咋上才不白投钱,是钣金老板最头疼的。下面这条路子是不少钣金厂趟出来的。
一、先评估你厂子适不配上
| 特征 | 推荐 |
|---|---|
| 有专职拉钉铆螺母工位2人以上全天作业 | 优先接手持自动送料设备 |
| 标准产品(如标准机柜)批量大点固定 | 手持加固定式专机组合 |
| 每批几十件规格天天换 | 先做规格归并再上手持设备 |
| 以返修样机零散件为主 | 保留气动半自动工具即可 |
二、一步:规格归并比买设备更关键
钣金自动化最难的不是买机子,是规格太散:一个厂里同时用十几种钉螺母,每种量都不大,光换型就把时间耗没了。改造一步先盘家底——把所有产品紧固件列清单,把近规格合并(比如常用M5M6螺母统一掉,钉直径只留两三种),孔位孔径写进钣金工艺卡标准化。这么一归并,自动机要的流道枪头种类和换型次数都砍下来,回本立马好看。规格能盖到哪见什么规格的铆钉都能用自动拉钉机吗。
三、二步:手持自动送料先行
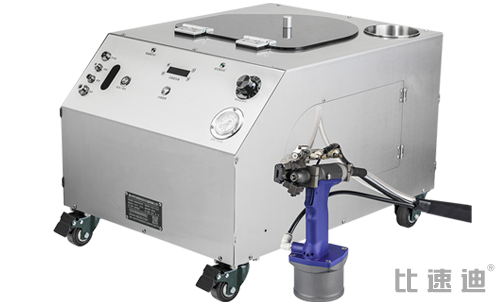
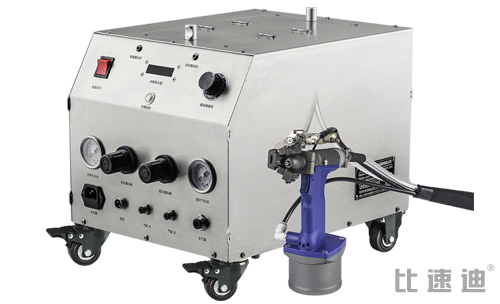
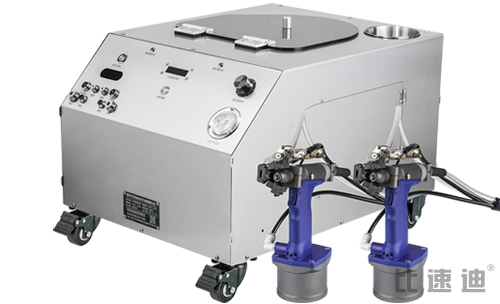
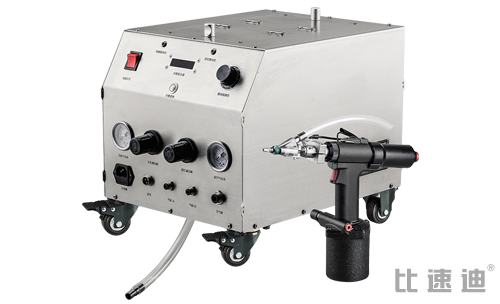
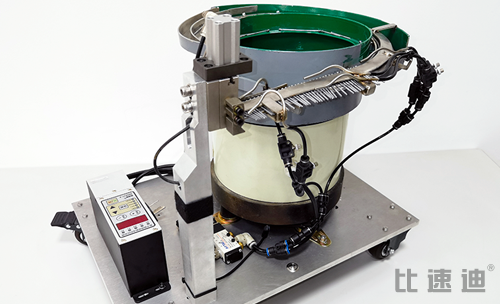
多品种小批量最佳起点是手持自动送料自动拉钉机铆螺母枪:振动盘把钉排好队,料管送到枪嘴,工人对准一扣就行,工件形状不挑,换规格只换枪头流道。它不死磕一种产品,啥活都能接,机子不闲着。振动盘吃紧固件尺寸一致,必须用正规供应商标准钉螺母,毛刺变形件会卡死料管。送料咋走见自动拉钉机送钉原理与卡钉处理。
四、三步:夹具化与专机化
等某几样产品(比如标准门板安装板)订单稳住了,再给它们做定位夹具:工件一放进去孔位自己对准,不斜铆也省力气;产量再往上走就上固定式专机,把点位节拍锁死。机器人线只给规格稳批量真够大的专线用,别一上来就铺大摊子。归并→手持→夹具→专机机器人这么走,投资分几步投,每一步都拿上一步跑出来真数据说话。
五、投资回报咋算
一年账算四笔:拉钉工位人工(含招工工人流失)、漏钉浮钉导致返工报废、节拍快出来产能、现场管理开销。手持自动送料一台一般顶三个工人重复活,大批量工位常见2-6个月回本;多品种厂子回本慢一点,但机子通用不会闲着。价格咋算见自动拉钉机价格多少钱一台,采购前的完整核对清单见买自动拉钉机前必看:采购选型汇总。
钣金改造FAQ
钣金厂答疑
能用,手持枪不挑活,关键是把钉螺母规格归并到几种以内,流道就不用老换。
换枪头流道一般挺快,多久看机型;采购时把全部规格清单给厂家,让他们出换型方案。
手持枪跟着工件走,异形件大件反而比专机顺手;规则平板件才考虑固定式。
先上最忙一个工位,一台起步,跑一个月拿真实省人数据再加,风险最小。
师傅可以上门,拿您的真工件、真钉打样,测单钉耗时、卡料率、换型时间。
多品种小批量,先拿工件试了再决定
发产品类型和紧固件规格清单,帮您归并规格出方案报价,订购热线 13556668682。
六、设备上线后的管理配套
机子只是硬件,钣金厂要真拿到钱,还得配三样管理:一是班前点检和首件确认写进制度,气压、送料、枪头每班看一遍,换型必做首件;二是紧固件按规格分区放,料盒标清、供应商固定,毛刺变形件不许进振动盘;三是孔径、孔边距、板厚适配范围写进工艺卡,从激光、数冲那道就把来料管住。跑一两个月回头盘一次:到底省了几个人工、卡料率多少、哪个工位还堵着,再决定下一步加机还是上专机。故障咋自查翻到使用与日常维护知识汇总。
工业知识库:自动铆螺母枪在钣金加工中的应用 · 自动拉钉机有哪些类型 · 自动拉钉机
 上一篇