 当前位置:
耐用自动拉钉机_机柜数据中心
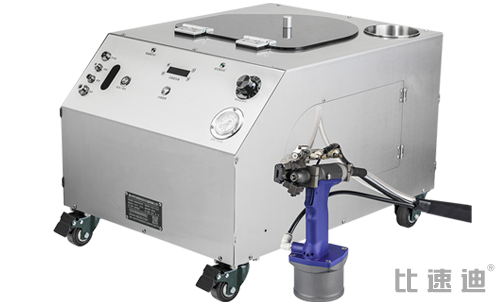
服务器柜网络柜通信柜数据中心配套柜,都是钉大户:一台柜从框架门板铰链层板到安装板,钉点动辄上百,批量大交期又紧。这行也是自动拉钉机用得最熟回本最快的领域之一。
一、机柜线现在咋铆
柜子一般是冷轧钢板或铝板折弯焊成框架,再一堆附件用抽芯钉上:门板铰链锁杆加强筋层板托安装导轨接地片通风网板。老法子是工人拎气动拉钉枪,取钉插扣,一台柜上百个点得两三个人搭着。毛病有仨:重复久了效率掉;漏钉浮钉要到质检甚至客户那儿才暴露;旺季招不到人也留不住。
二、上自动拉钉机值在哪
| 对比项 | 人工气动 | 自动送钉自动拉钉机 |
|---|---|---|
| 上下钉 | 一颗颗手取手放 | 振动盘排队气吹到枪一扣就打 |
| 速度 | 看人快慢 | 节拍稳(约80次/分钟以实测为准) |
| 用工 | 多人搭易累 | 一台机顶约3个工人重复活 |
| 品质 | 漏钉浮钉靠眼看 | 计数防漏参数一致不良大降 |
| 护面 | 枪头容易划花喷塑面 | 配对枪头贴枪规范外观压伤少 |
三、两个真实案例
某服务器机箱厂有个工位送钉慢工人等钉,整条线被它卡住;上了自动送料后节拍产能都顺了,过程见铝型材机箱与电气机柜产线案例;另一家柜厂算过账,自动机替掉好几个专职拉钉工,旺季不用临时招人,案例见钣金与不锈钢加工自动化提效。这些厂共同点:柜标准化高单型号批量大钉点固定,上自动化见效快。
四、上机柜线咋落地
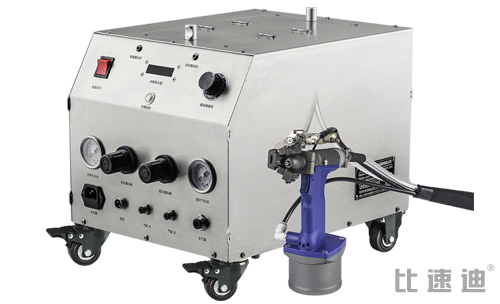
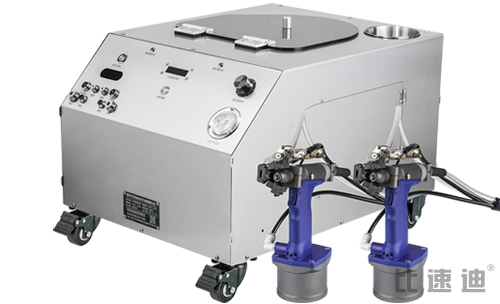
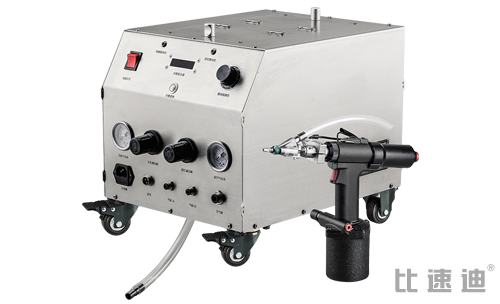
落地抓五条:一按柜型配机子——门板层板这类平面件上固定专机或工装,框架总装用手持自动送料枪;二开计数,把每台柜标准钉数录进程序,漏打立刻叫,从事后挑错变过程防错;三喷塑后装配选对枪头控贴枪角度防压伤;四归并规格——柜常用钉型号就那几种,归并后换型次数大减;五先在批量最大标准柜试,跑出数据再推到非标柜。试机流程见进厂现场试机政策与流程,设备类型见手持、固定式、双枪与机器人单元对比。
机柜行业FAQ
机柜铆接答疑
机子带计数,标准钉数设好没打满就报警;再配工位作业指导书首件确认,漏钉风险大降。
选跟钉头型配的枪头垂直贴枪控拉力,外观面基本没压痕;建议先打样看看。
标准柜上自动机非标柜留气动工具是常见搭法;钉规格一样时手持自动送料枪也能通吃多型号。
对称钉点节拍卡脖子工位可上双枪同时打;具体看工位摆法节拍测算,厂家出方案。
师傅上门培训完就能开干;按大批量专线算一般2-6个月回本,建议用试点工位一个月真数据验。
机柜铆接产线提效?发柜体图纸评估
按钉点数量和规格配手持或固定式方案,全国可上门打样,订购热线 13556668682。
五、柜厂改造四个坑
坑一:只盯着总装工位,没注意门板层板这些子件更早卡壳,应先测各工位节拍再排改造顺序;坑二:机上了却不开计数防漏,还靠人点数,漏钉风险根本没消;坑三:钉规格长期不归并,一条线备十几种枪头流道,换型时间把效率吃了;坑四:不试机就买,拿厂家样本速度排产,真件上节拍可能差老远。正确做法:先拿本厂量最大的标准柜试,用真钉连续打样,记节拍、卡料、外观,跑顺一个月再复制到别工位。改造方法翻到工厂为什么要上非标自动化铆接设备。
工业知识库:钣金与不锈钢加工自动化提效 · 铝型材机箱与电气机柜产线案例 · 节拍与产能怎么计算
 上一篇